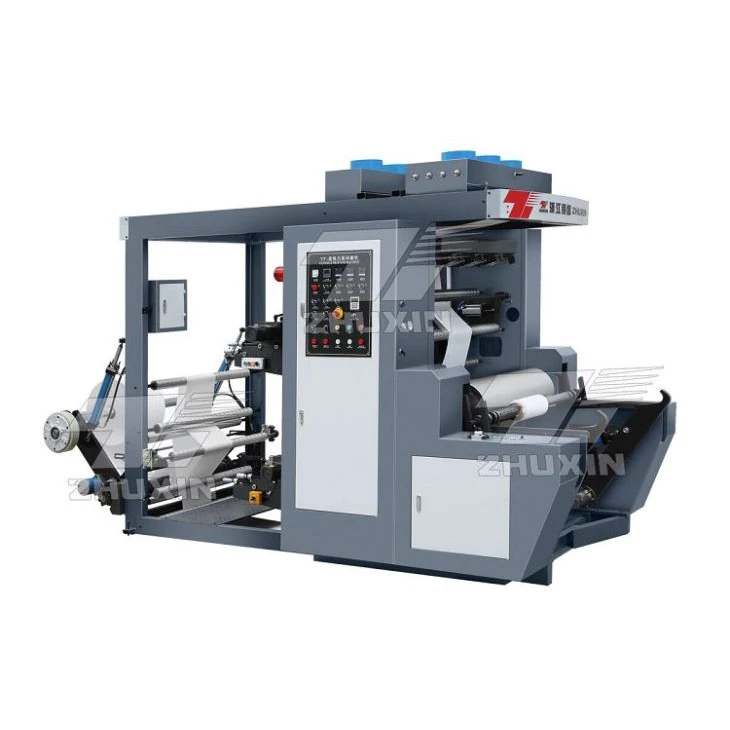
O fator mais importante na avaliação de qualquer inversor de um Máquina de impressão flexográfica de duas cores de alta velocidadenão é a velocidade mostrada no folheto. Somente com velocidade real a máquina pode produzir produtos que atendam aos padrões de qualidade sem causar muito desperdício.
Por exemplo, ao imprimir em papel de 60g/m², uma máquina com capacidade de 200m/min funciona bem a 180m/min. Entretanto, em filmes de BOPP de 80 mícrons usando o mesmo sistema de tinta, a taxa de estabilidade pode ser reduzida para 120 m/min.
A razão para esta diferença é que diferentes materiais e condições de trabalho alteram a forma como o processo de impressão funciona em alta velocidade. Por isso, é muito importante compreender os limites físicos da impressão flexográfica no processo de produção real além da velocidade nominal do motor.
Definição correta de "velocidade máxima"
O número mais importante para qualquer conversor avaliando umMáquina de impressão flexográfica de duas cores de alta velocidadenão é a velocidade mostrada no folheto. Somente com velocidade real de produção a máquina pode produzir produtos que atendam aos requisitos de qualidade sem causar muito desperdício.
Esta velocidade real está sempre abaixo da velocidade mecânica máxima. A velocidade máxima na documentação técnica só pode mostrar a velocidade mecânica da máquina. Baseia-se na carga do rolamento de torque do motor e nos limites de vibração. Não representa uma taxa constante de produção.
A velocidade real de produção depende do substrato, do sistema de tinta e do método de secagem. Esses fatores alteram o comportamento da máquina na impressão.
Por exemplo, ao imprimir em papel de 60g/m², uma impressora com capacidade de 200m/min pode operar a 180m/min. Entretanto, ao imprimir em um filme BOPP de 80 mícrons usando o mesmo sistema de tinta, a taxa de estabilidade pode cair para 120 m/min.
Como resultado desta diferença, a diferença entre as taxas de produção nominal e real não é fixa. Varia de acordo com as condições de trabalho.
Como resultado, as decisões de compra de máquinas baseadas apenas nas classificações de velocidade mais altas podem levar a expectativas incorretas de produção.
Limite 1: Tempo de secagem entre estações
O limitador de velocidade mais comum na impressão flexográfica é a secura. A tinta deve ser trocada de líquida para sólida antes que a rede de impressão toque a próxima parada ou rolo. A compensação ocorre se a secura estiver incompleta. A tinta úmida se move de uma camada do tambor para a próxima, tornando-se um defeito rejeitado.
Para uma ampla variedade de sistemas de tinta à base de água-para impressão em papel e papelão, a taxa de evaporação depende da temperatura, da velocidade do fluxo de ar na superfície e da formulação da tinta. De acordo com o tamanho do tambor, as estações de prensagem de tambor de impressão central de duas- cores entre o espaçamento de 300 mm -800 mm. A uma velocidade de linha de 150 m/min, o tempo de permanência entre estações de 500 mm é de cerca de 0,2 segundos. Desta vez, mesmo com auxílio de ar quente, a água evapora por pouco tempo.
Os resultados mostram que a taxa de evaporação apresenta uma relação de raiz quadrada com o tempo sob controle de difusão. Isso é comum na impressão flexográfica. Por causa disso, o comprimento do secador duplo não dobra. Aumenta a velocidade permitida em cerca de 41%. Isto explica por que sistemas de secagem mais longos produzem menos em velocidades mais altas.
O sistema de tinta UV não depende de evaporação. Eles são curados por polimerização radical em vez de perda de solvente. O sistema de lâmpada UV pode curar a tinta em 0,05–0,10 segundos. Isto elimina a limitação da secura e atinge a pressão dos limites mecânicos. Os sistemas UV ainda têm suas limitações. A energia da lâmpada deve ser uniformemente em toda a largura da rede e medida utilizando os métodos de radiometria ISO 21377-1:2020. Alguns substratos não suportam o calor UV ou a exposição UV. Quando os níveis de energia são muito altos, eles podem ficar amarelos ou degradar.

Restrição 2: Dinâmica de registro de velocidade
Com o aumento da velocidade, a precisão do registro entre as estações de cores também piora. O sistema de controle de registros-de malha fechada tem menos tempo para detecção de erros, correção de cálculos e ajuste de aplicação. Este efeito é mais perceptível em umMáquina de impressão flexográfica de duas cores de alta velocidadepressiona quando a aceleração de inicialização. Também ocorre quando a tensão da teia interfere no desdobramento ou rebobinamento do processo.
O principal fator deste sistema é a relação entre a velocidade do circuito servo e a frequência de perturbação. A mudança na tensão da bobina é causada pela expansão desigual da bobina, pela velocidade da bobina e pela própria bobina. Em velocidades mais baixas da máquina, a interferência é lenta. O servo sistema pode detectá-lo e corrigi-lo adequadamente.
Em velocidades mais altas, a frequência de perturbação aumenta. Quando se aproxima do limite do sistema servo, geralmente 3-5 hertz em sistemas flexográficos padrão, o sistema de controle reage tarde. Este atraso produz um pequeno número de erros residuais. Os erros se repetiram em todo o site de impressão.
A ISO 12647-6:2012 estabelece um limite de ±0,10 mm para registro de impressão flexográfica de alta qualidade. Manter a precisão em 150-200 m/min requer sistemas servo mais rápidos ou melhor controle da tensão da banda na fase de liberação. Qualquer uma das opções aumenta os custos ou requer atualizações de equipamentos. Essas alterações não aumentam a velocidade nominal da máquina, mas afetam a velocidade de produção estável real do trabalho de impressão registrado.
Restrição 3: Acoplamento de Propriedades do Substrato e Velocidade
Mesmo com máquinas, diferentes substratos podem limitar a velocidade de impressão. O principal fator material é a estabilidade do tamanho. Isto significa quanto o material é esticado sob tensão na impressão e como ele retorna quando a tensão é removida.
Os materiais de papel possuem propriedades de comportamento viscoelástico. Quando pressionados, eles se esticam e se recuperam parcialmente com o tempo. O papelão grosso (350+ g/m²) tem um alongamento menor que o papel leve e, portanto, é mais estável em velocidades mais altas. No entanto, papel mais pesado também aumentará a carga dos cilindros de impressão. A transferência de tinta requer alta pressão. Isso pode aumentar o desgaste da placa e levar a alterações no tamanho do ponto durante a operação-de longo prazo.
As propriedades do PE, BOPP e PET são diferentes. Eles se alongam mais facilmente em situações estressantes. Mas eles se recuperarão rapidamente, se não forem sobrecarregados. Isto significa que se a tensão for controlada em pequena medida, o filme de BOPP pode operar em alta velocidade. Se a tensão for muito baixa, a rede ficará instável. Se a tensão for muito alta, o filme pode ser esticado permanentemente. Essa faixa se torna mais difícil de controlar em velocidades mais altas, pois as vibrações das peças das máquinas afetam mais páginas da web.
TAPPI T 494 om-92 e ASTM D882 são métodos de teste padrão para medir resistência à tração e alongamento. Esses valores mostram se o substrato pode suportar a velocidade de impressão desejada sem danos. Esses dados devem ser usados antes da produção para determinar a velocidade de operação segura.
Restrição 4: Física de Transferência de Rolo Anilox
O rolo anilox é um cilindro cerâmico com unidade de controle do volume de tinta da chapa de impressão. Ele se move na mesma velocidade superficial de uma teia de aranha somente quando o ponto de impressão não desliza. Na produção real, sempre há erros. A placa de fotopolímero dobra ligeiramente sob pressão. Isto cria uma pequena diferença de velocidade entre a superfície da anilina oxidase e a superfície da placa. Essa diferença altera a transferência da tinta. Depende da pressão, da dureza da placa e da velocidade da linha.
Em velocidades mais altas, surgiram dois problemas principais.
Primeiro veio o jato de tinta. A ponte de tinta entre a bateria e a placa torna-se instável quando a bateria de fenitoína sai da área de contato em alta velocidade. Isso pode ser dividido em gotículas. As gotículas caem fora da área da imagem. O risco aumenta rapidamente com a velocidade. Isso tem muito a ver com a velocidade superficial do cubo. Isso torna a velocidade um fator importante na formação de respingos. A viscosidade da tinta alta pode reduzir respingos, mas também reduzir a tinta através das células anilox finas de transferência. Isso cria uma compensação-entre velocidade e detalhes da imagem.
O segundo problema é o esvaziamento da cavidade. Cada célula anilox deve liberar toda a tinta em contato com a chapa em um curto espaço de tempo. Em velocidades mais altas, esse tempo de contato torna-se menor. A tinta sai da bateria em menos tempo. Alguma tinta permaneceu dentro da cavidade.
O progresso da pesquisa em revestimentos orgânicos mostrou que o esvaziamento incompleto pode reduzir a transferência de tinta em 5% a 15% em velocidades superiores a 150 m/min. Valores específicos dependem do formato da bateria, da profundidade e das propriedades da tinta. Isso significa que a mesma configuração de tinta e anilox pode imprimir sólidos mais leves a 180 m/min do que a 100 m/min em umMáquina de impressão flexográfica de duas cores de alta velocidade. Deve-se ajustar a pressão ou a viscosidade da tinta para corrigir esta alteração.
O que os números de velocidade realmente significam
Levando em consideração as limitações dessas interações, em cenários de produção comuns, a expectativa real de velocidade de uma impressora flexível de duas{0}}cores é a seguinte:
| Matriz | Sistema de tinta | Massa típica-Limite de velocidade | Fator Limitante Chave |
|---|---|---|---|
| Papel kraft 60–80 g/m² | À base de água- | 100–130m/min | Secagem de estação |
| Papel revestido de 120–200 g/m² | À base de água- | 140–170m/min | Dinâmica de registro/secura |
| Caixas de papelão dobráveis de 250–400 g/m² | Cura UV | 160–200m/min | Desgaste da placa sob alta força de aperto |
| Filme PE de 40-80 μm | Solvente/UV | 150–190m/min | Estabilidade de tensão da web |
| BOPP 20–30 μm | Cura UV | 180–220m/min | Transferência de tinta/esvaziamento de cavidade |
Os números vêm de faixas comuns da indústria. Eles são baseados em planilhas de dados do fabricante do equipamento e em pesquisas independentes de engenharia de processo. Eles não são tantos quanto poderiam ser.
O limite inferior de cada intervalo corresponde ao trabalho árduo. Esses trabalhos exigem grande área impressa, alinhamento preciso e cores precisas da marca. Correspondências sofisticadas-para cada trabalho de intervalo facilmente. Esses trabalhos exigem pequenas áreas de impressão e tolerâncias frouxas.
Medição e monitoramento da velocidade-Qualidade dependente
A melhor maneira de encontrar um limite de velocidade real para um trabalho é usar uma rampa durante a instalação. Comece devagar. Em seguida, sobe a uma taxa de 10 a 20 metros por minuto. Em cada etapa, verifique os erros de registro, a densidade da tinta sólida e a qualidade da secagem usando ferramentas inline. Qualquer ponto acima do limite permitido é a velocidade máxima na qual o trabalho pode ser executado. Esta velocidade pode ser diferente da velocidade nominal máxima da máquina, ou o operador pode pensar com base no desempenho anterior.
Densitômetros de varredura em linha (com base nas regras de densidade sólida ISO 2846-1), sistemas visuais automáticos para verificações de registro e câmeras de detecção de pinhole fornecem feedback em tempo real. Desta forma, os operadores podem aproximar-se mais facilmente do limite de qualidade. Sem estas ferramentas, os operadores normalmente mantêm a margem de segurança entre 15 e 25 por cento abaixo do limite real. Eles fazem isso para evitar a criação de falhas ocultas. Esta margem de segurança se traduz diretamente em perda de produção.

Conclusão
A velocidade máxima de umMáquina de impressão flexográfica de duas cores de alta velocidadenão é um número fixo em uma placa de identificação. É um ponto de encontro de secura, movimento de registro, estabilidade de substrato e transferência de tinta anilox. Tudo isso é testado de acordo com padrões de qualidade claros. A classificação mostra a capacidade teórica da máquina. A velocidade real que você pode obter depende de como essas restrições se relacionam com suas necessidades específicas de material e trabalho. Saber quais restrições são mais importantes para cada trabalho permite que os operadores de máquinas façam escolhas informadas sobre a compra de equipamentos, planejamento de trabalhos e melhoria de processos. É assim que você obtém o resultado mais verdadeiro. Eles não perdem tempo buscando as velocidades mais altas que os processos físicos não conseguem suportar, em vez de velocidades teóricas que os processos físicos não conseguem suportar.
Referência
- ISO 12647-6:2012. Técnicas de impressão-Controle do processo de fabricação para processos de separação de cores de meio tom-, revisão e impressão - Parte 6: Impressão flexográfica. Organização Internacional de Padronização, 2012. (Tolerância de registro ± especificação de 0,10 mm, estrutura de controle de aumento de valor de tom, classificação de classe de massa)
- ISO 2846-1:2017. Cor e transparência de tintas para artes gráficas-Parte 1: Tintas para impressão offset plana e rotativa. Organização Internacional de Padronização, 2017. (Especificação de uniformidade de densidade óptica sólida, limite para desvio aceitável, padrão de referência para densitômetros em linha)
- ISO 21377-1:2020. Tecnologia gráfica-Medição radiométrica da intensidade da radiação de cura solidificada - Parte 1: princípios gerais. Organização Internacional de Padronização, 2020. (metodologia de medição de uniformidade de intensidade de cura UV, distribuição de luz na largura da banda)
- TAPPI T 494-om-92. Propriedades de ruptura por tração de papel e papelão. Associação Técnica da Indústria de Celulose e Papel, 1992. (Resistência à tração do papel, alongamento à fratura, cálculo do módulo de análise de acoplamento de velocidade)
- ASTM D882-18(2022). Método de teste padrão para propriedades de tração de filmes plásticos finos. ASTM International, 2022. (Teste de tração de substrato de filme fino, elasticidade vs. comportamento de deformação plástica, módulo e dados de alongamento para venezianas de teia)